راهنمای موتور DC آرمیچر: لایهبندیها، سیمپیچها و انتخابهای مونتاژ هسته
یک خط مبدل سه گیربکس 24 ولتی با آهنربای دائم DC را در 1800 دور در دقیقه کار می کند. تقریباً در 4500 ساعت کار، یک دستگاه به طور قابل مشاهده در جعبه های برس شروع به جرقه زدن می کند و حدود 6٪ از سرعت خود را تحت همان بار از دست می دهد. سیم پیچ ها تمیز می شوند. این خطا در آرمیچر قرار دارد: یک کموتاتور شیاردار، یک پشته روتور که از زمان بازسازی چند صدم میلی متری خارج از مرکز حرکت می کند، و به سختی 60 درصد از صورت آنها را برس می کشد.
نتیجه گیری اول: آرمیچر مجموعه سیم پیچ دوار است که جریان را حمل می کند، شار میدان را قطع می کند و گشتاور تولید می کند. کموتاتور و برس ها همان چیزی هستند که جریان را در جهت درست در هنگام چرخش روتور حفظ می کنند. در یک ماشین DC این قطعات با هم قضاوت می شوند، نه یکی در یک زمان. یک پشته لمینیت که تا حد سوراخها و محدودیتهای متمرکزی محکم نگه داشته میشود، اگر کموتاتور خارج از گرد باشد، ارزش کمی دارد و یک کموتاتور عالی نمیتواند پشتهای پر از شورت بین لایهای را نجات دهد.
آنچه در ادامه میآید، نمای عملی سمت آرمیچر یک موتور DC است: مدار مغناطیسی، سیمپیچ، حد کموتاسیون، و نحوه خرید هسته واقعی، از لایههای نمونه گرفته تا تحویل سری.
چگونه آرمیچر گشتاور تولید می کند و محل گاز گرفتن کموتاسیون کجاست
دو رابطه بیشتر اندازه گیری های روی یک موتور DC برس خورده را توضیح می دهند و هر دو مستقیماً به آرمیچر اشاره می کنند.
- گشتاور: T ≈ k · Φ · Ia، شار میدان ضرب در جریان آرمیچر.
- EMF پشت: E ≈ k · Φ · ω، که با سرعت بالا می رود و جریان جاری را در یک ولتاژ منبع معین تنظیم می کند.
- مسیر فعلی: منبع، برس، بخش کموتاتور، سیم پیچ آرمیچر، برس برگشت.
- جابجایی: کموتاتور با عبور هر سیم پیچ از خنثی مغناطیسی جریان سیم پیچ را معکوس می کند، بنابراین جریان سیم پیچ متناوب می شود حتی اگر منبع تغذیه DC باشد.
- واکنش آرماتور: نیروی مغناطیسی خود آرمیچر میدان اصلی را کج می کند و ضعیف می کند و محور خنثی را جابجا می کند. در جریان بالا به صورت جرقه در لبه برس عقب و کاهش اندک گشتاور در هر آمپر ظاهر می شود.
مدار مغناطیسی
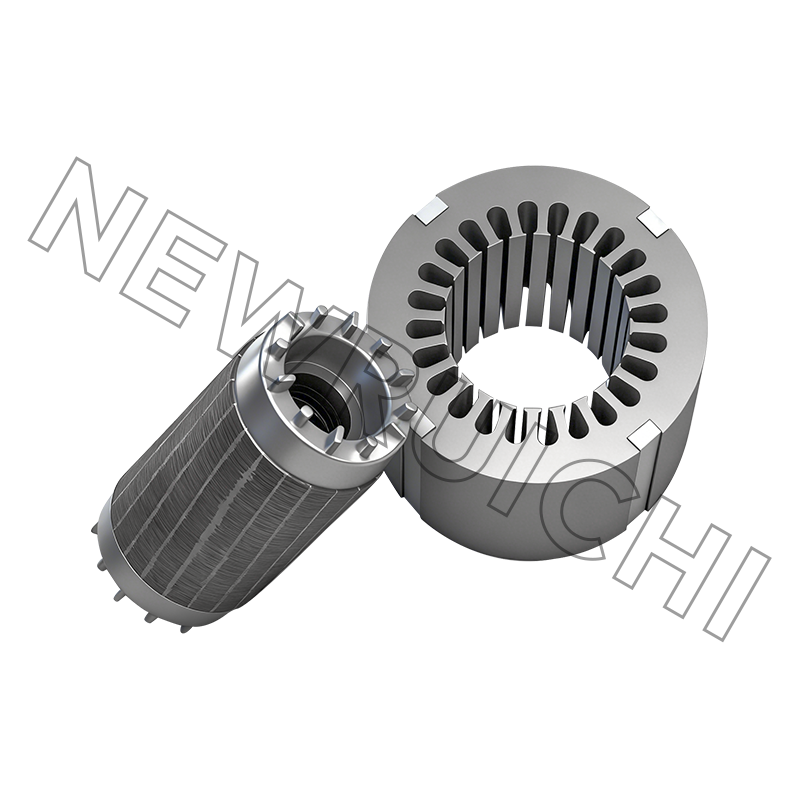
روتور و لمینیت استاتور از فولاد الکتریکی غیر جهت دار، معمولاً 0.35 میلی متر یا 0.50 میلی متر روی هم چیده شده اند. گیج نازکتر تلفات جریان گردابی را کاهش میدهد اما ضریب انباشتگی را کاهش میدهد و هزینه هر کیلوگرم را افزایش میدهد، بنابراین به ندرت یک بهبود رایگان است.
سیم پیچ
پر کردن مس، گیج سیم و طول چرخش انتهایی تلفات I²R را تنظیم می کند. کلاس عایق F یا H تعیین می کند که قبل از اینکه سیم پیچ قسمت محدود کننده باشد، چه مقدار حاشیه حرارتی مجاز است استفاده کنید.
کموتاسیون
درجه برس، فشار فنر، خارج از مرکز کموتاتور و عمق زیر برش جرقه را تعیین می کند. خروجی بیش از 0.02 میلیمتر معمولاً بهعنوان نویز برس خیلی قبل از اینکه بهعنوان خرابی نشان داده شود نشان داده میشود، به همین دلیل است که خطای بالا در 4500 ساعت به جای 500 ساعت قابل ردیابی بود.
ولتاژ آرمیچر یا کنترل میدان: قبل از خرید تصمیم بگیرید
محدوده سرعت یک تصمیم کنترلی است، اما طراحی آرمیچر را محدود می کند. کنترل ولتاژ آرمیچر، که زیر سرعت پایه استفاده می شود، گشتاور تقریباً ثابت و چرخش گسترده را ارائه می دهد - انتخاب معمولی برای نوار نقاله ها، رول های تغذیه و محورهای موقعیت یابی. تضعیف میدان، که بالاتر از سرعت پایه استفاده میشود، تقریباً توان ثابتی را ارائه میکند، اما با کاهش شار، حاشیه کموتاسیون کاهش مییابد و منبع میدان باید تحت بار ثابت بماند.
درایوهای PWM با فرکانس 20 کیلوهرتز و بالاتر، موج جریان را حفظ میکنند و گرمایش آرمیچر اضافی همراه با آن کم است. در زیر آن، تلفات براش و هسته را در فرکانس حامل واقعی بررسی کنید نه اینکه فرض کنید شماره صفحه داده وجود دارد. موتورهای سری سیم پیچی را نمی توان به همان روش در میدان تضعیف کرد، زیرا میدان و آرمیچر جریان یکسانی دارند. از درایوهای دارای رتبه سری یا کنترل مقاومت استفاده کنید و بپذیرید که تنظیم سرعت نرمتر خواهد بود.
سه راه برای ساخت پشته روتور، و هزینه هر یک
مبادله انتزاعی نیست. یک پشته در هم قفل شده باعث صرفه جویی در هزینه ابزار می شود، اما بریدگی ها اشباع محلی و تماس فلز با فلز را ایجاد می کنند. یک پشته چسبانده شده، پوشش عایق را دست نخورده نگه می دارد و معمولاً کمترین تلفات هسته را با قیمت وسایل و زمان پخت اندازه گیری می کند. پشته های جوش داده شده در میان قرار می گیرند و زمانی انتخاب می شوند که یکپارچگی مکانیکی یک پشته بلند بیش از چند وات مهم باشد. در جایی که هندسه اینترلاک عامل تعیین کننده است، رفتار هسته های چند لایه به هم پیوسته در مجموعه های دقیق قبل از منجمد شدن نقاشی ارزش بررسی دارد.
اگر طرح هنوز باز است، خرید لایههای روتور و استاتور برای طراحی سریعترین راه برای مقایسه ساختهای پشته قبل از انجام یک قالب است.
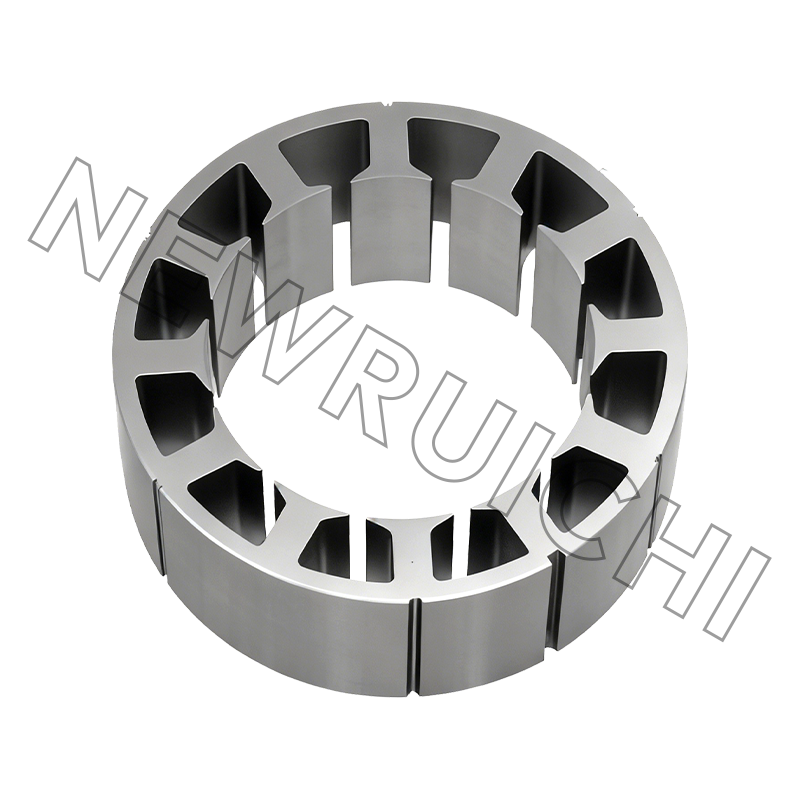
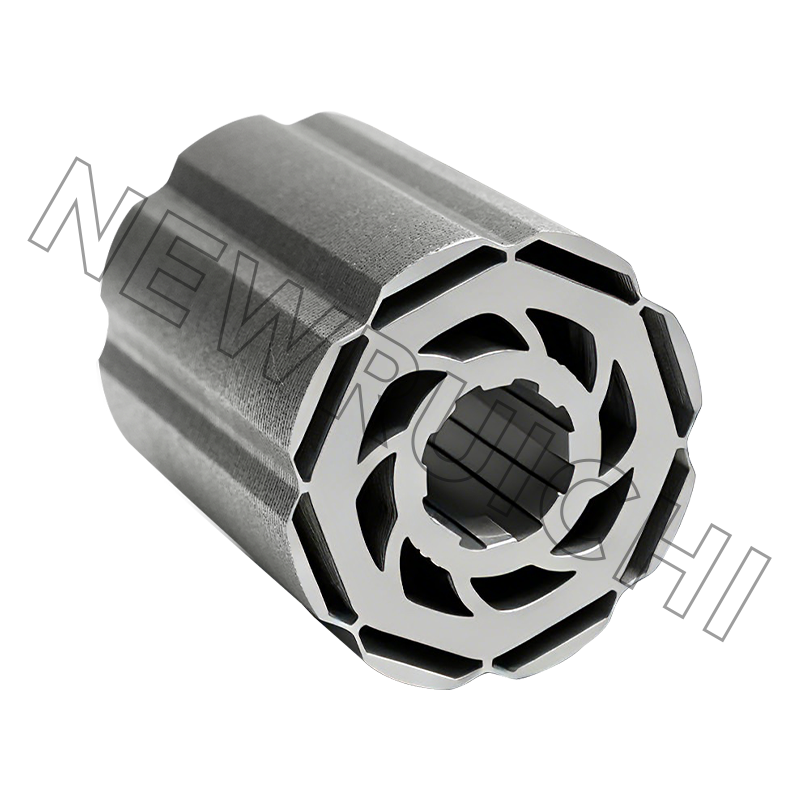
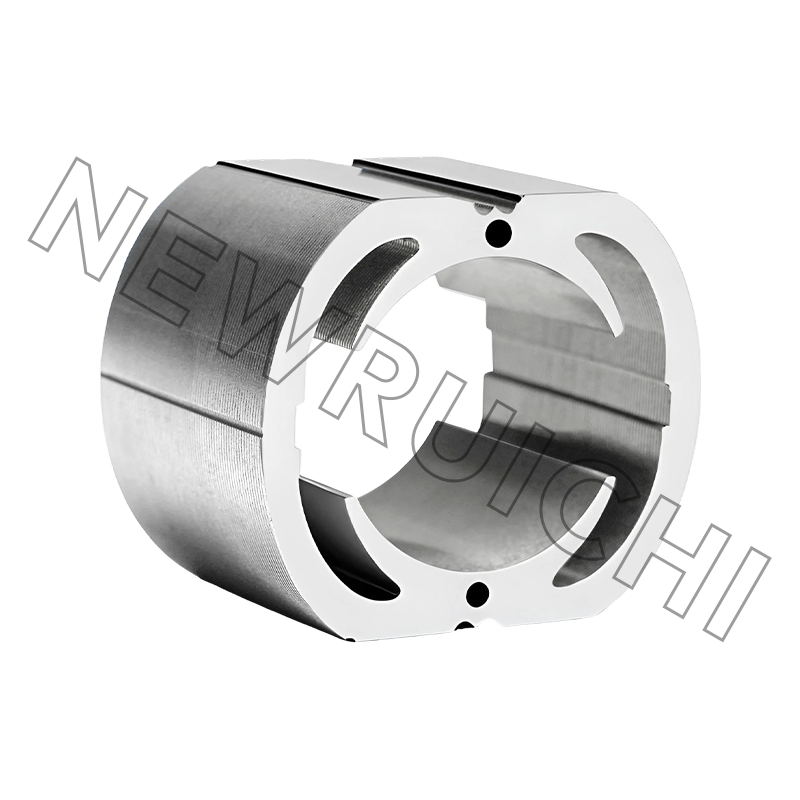
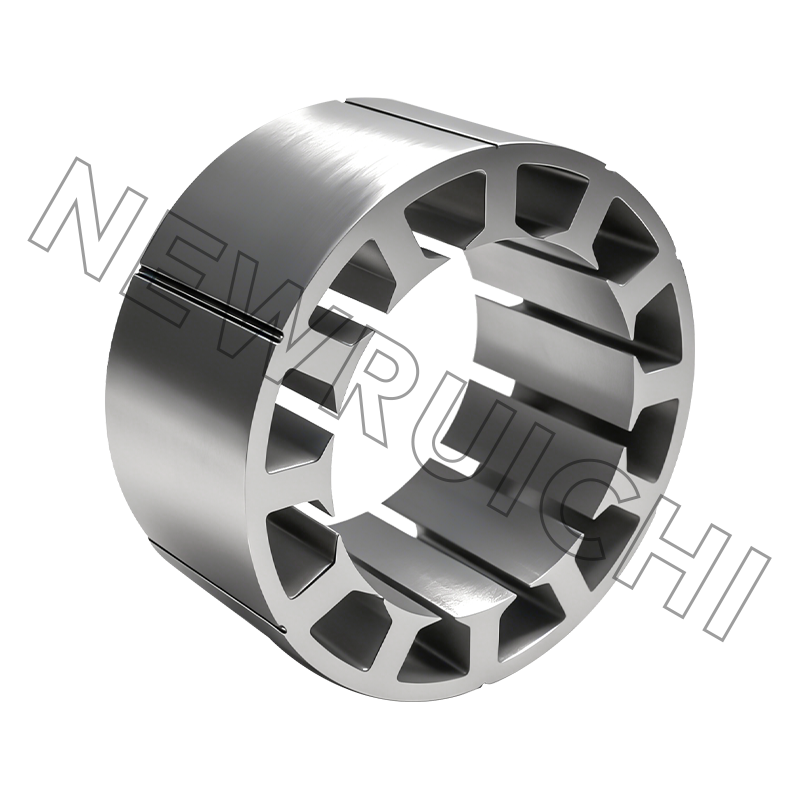
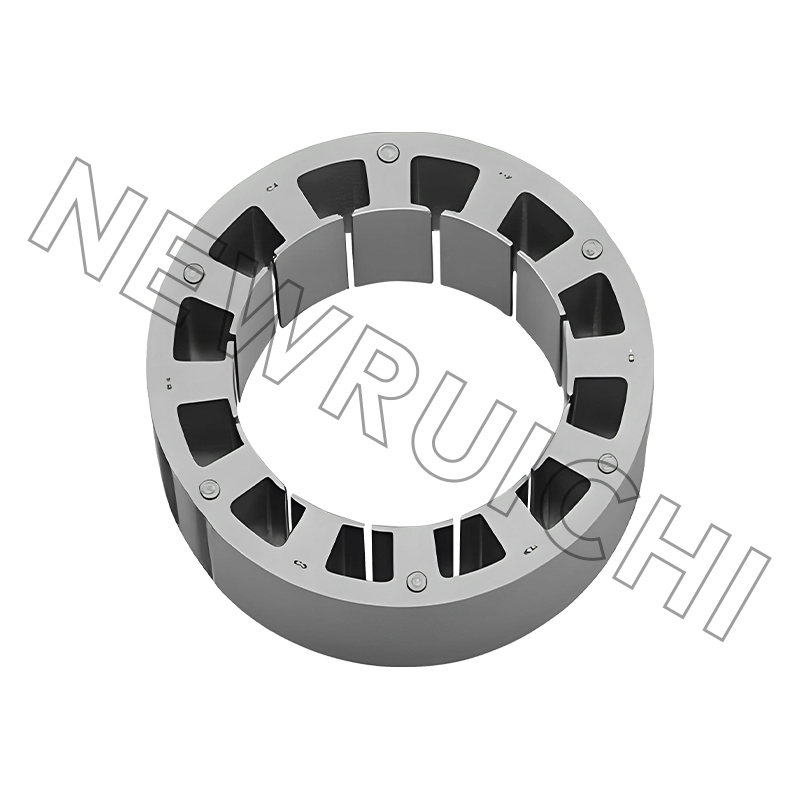 لمینیت های استاتور و روتور موتور DC لایهبندیهای سفارشی استاتور و روتور از مقایسه پشتههای مرحله طراحی قبل از تعهد ابزار پشتیبانی میکنند و به ارزیابی تلفات مغناطیسی و تناسب مونتاژ کمک میکنند. مشاهده محصول →
ضررهایی که در دیتاشیت پیدا نخواهید کرد
یک دیتاشیت یک رقم کارایی را در یک نقطه عملیاتی نشان می دهد. تقسیم بین مکانیسمهای تلفات چیزی است که تصمیم میگیرد که آیا آرمیچر در نیم بار گرم کار میکند یا در 80 درصد امتیاز بیش از حد گرم میشود.
تقسیم نشانگر در یک موتور DC کوچک برس خورده در بار نامی. سهام واقعی با چگالی شار، سرعت و درجه قلم مو تغییر می کند.
تلفات مس با مجذور جریان مقیاس می شود، بنابراین اضافه بار 10 درصد تقریباً 21 درصد گرمای بیشتری به سیم پیچ اضافه می کند. به همین دلیل است که خرابی برس و سیم پیچ به ندرت در جریان چاپ شده روی برچسب رخ می دهد. از دست دادن هسته توسط چگالی شار، گیج فولادی و تعداد شورت های بین لایه ای ثابت می شود، که به این معنی است که پشته ای با پوشش خراشیده حتی بدون بار گرم می شود - یک تشخیص مفید هنگامی که یک موتور مونتاژ شده در حالت بیکاری گرم است.
جایی که آرماتورهای DC Brushed هنوز برنده هستند
DC براش در همه جا میراث نیست. در جایی که اتصال دو سیمه، گشتاور راه اندازی بالا و درایو کم هزینه بیشتر از نگهداری دوره ای برس است، محکم می شود.
تقسیم شاخص تقاضای آرمیچر DC معمولی برس خورده، نه یک مطالعه بازار.
هر بخش به طور متفاوتی به آرمیچر فشار وارد می کند. دستگاه های کمکی خودرو سیکل حرارتی و ارتعاش را تنبیه می کنند، واحدهای پزشکی و تحرک نویز صوتی و پایداری فیلم کموتاتور را تنبیه می کنند و ابزارهای برقی پیک جریان را تنبیه می کنند. پشته ای که مناسب یکی باشد، به ندرت با هر سه مورد مطابقت دارد، بدون اینکه تغییری در درجه فولاد یا روش ساخت ایجاد شود.
خرید هسته اصلی: تحمل ها، آزمایش ها و ریسک هایی که شما متحمل می شوید
| مشخصه | نیاز معمولی | چرا مهم است |
|---|---|---|
| ارتفاع سوراخ لمینیت | 0.05 میلی متر یا کمتر؛ 0.03 میلی متر روی پشته های محکم | لایه های مجاور را کوتاه می کند و از دست دادن هسته را افزایش می دهد |
| روتور OD و سوراخ شفت | در هر نقشه، معمولاً 0.05 ± میلی متر | شکاف هوا و تناسب شفت را تنظیم می کند. خروج از مرکز به صورت ارتعاش ظاهر می شود |
| طول پشته | به طور معمول ± 0.2 میلی متر | ثابت شار و گشتاور را از واحدی به واحد دیگر تغییر می دهد |
| فاکتور انباشتگی | 0.95 تا 0.98 بسته به ساخت | ضریب کمتر به معنای مس بیشتر برای همان گشتاور است |
| عایق بین لایه ای | بدون آسیب پوشش قابل مشاهده | پوشش خراشیده باعث ایجاد شورت و نقاط داغ محلی می شود |
| زاویه انحراف | در هر نقاشی، معمولاً یک زمین شیار | انحراف نادرست باعث افزایش گشتاور گیره و صدای قابل شنیدن می شود |
| خاموش شدن کموتاتور پس از مونتاژ | 0.02 میلی متر یا بهتر | به طور مستقیم جرقه زدن و عمر برس را کنترل می کند |
جایی که ریسک خرید واقعاً انباشته می شود در بالادست نقشه است. پنج شکست بیشتر اختلافاتی را که می بینیم تشکیل می دهند:
- عیار فولاد جایگزین عیار غیرمعمول ارزانتر با تلفات بیشتر میشود.
- پاشش جوش یا در هم قفل مجدد که پشته را صاف می کند و ورقه ها را کوتاه می کند.
- آسیب پوشش ناشی از جابجایی فله قبل از چسباندن پشته.
- مواد بدون آنیل عرضه میشوند، که بدون تغییر یک بعد، تلفات هسته را افزایش میدهد.
- لات ها در یک پشته مخلوط می شوند و در قرعه کشی فعلی به عنوان پراکنده واحد به واحد نشان داده می شوند.
برای برنامه های حجمی، خرید یک پشته تمام شده به جای ورق های شل، این خطرات را متوجه تامین کننده می کند و تغییرات طول پشته را از خط مونتاژ شما حذف می کند.
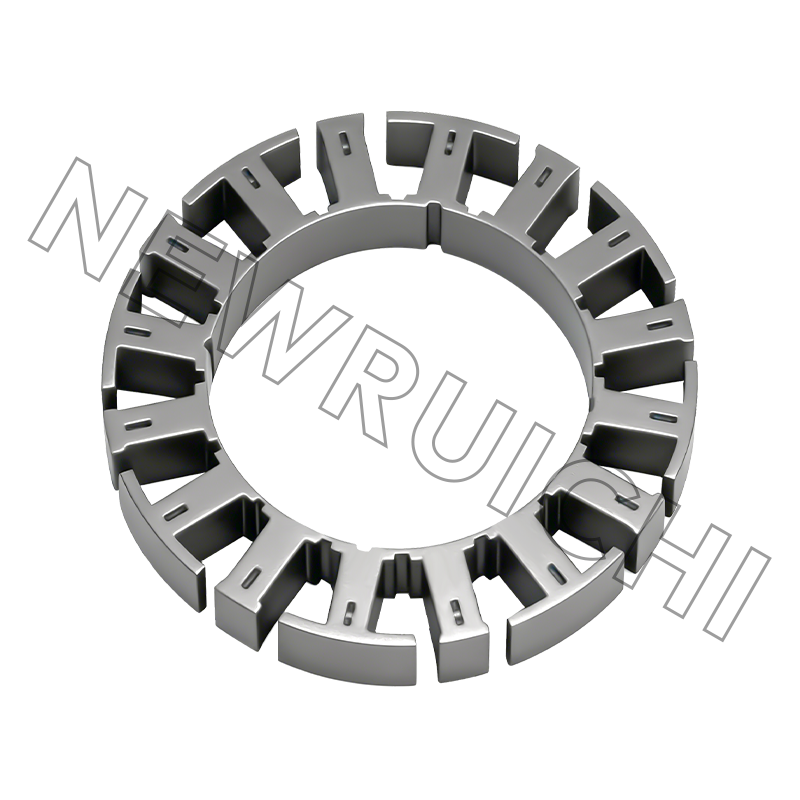
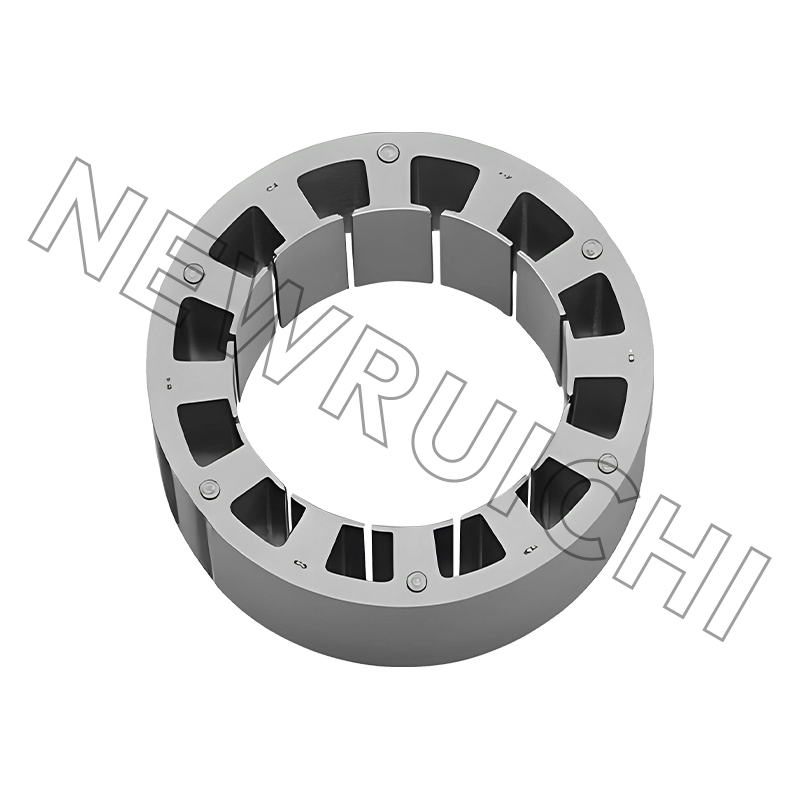 مجموعه های استاتور موتور DC و هسته روتور مجموعههای هستههای چند لایه تمامشده با انتقال ریسک انباشتگی به تامینکننده و کاهش تغییرات طول پشته در خط مونتاژ، برای برنامههای موتور حجمی مناسب هستند. مشاهده محصول →
از نمونه به سری: دنباله ای که نگه می دارد
1. نقشه کشی و بررسی فولاد.
گیج، درجه، وزن پوشش و ساخت پشته را قبل از بریدن هر ماده ای تأیید کنید.
2. نمونه برش لیزری.
چند صد قطعه، بدون ابزار، در حالی که طرح هنوز در حال حرکت است، تحویل داده شد.
3. آزمایش پشته و اوراق قرضه.
ضریب انباشتگی به دست آمده و طول پشته را با توجه به نقشه اندازه گیری کنید.
4. تناسب، چرخش و تست حرارتی.
شکاف هوا، خروجی، افزایش دما در بار نامی، و رفتار برس در کموتاتور.
5. ابزار حجم.
مهر زنی قالب یا دسته لیزری، هر کدام که با کمیت و خطر تغییر مطابقت داشته باشد.
6. اولین مقاله و مستندات.
گزارش ابعادی، گواهی مواد و PPAP که در آن برنامه خودروسازی است.
نمونه های برش داده شده توسط لیزر همچنین به شما امکان می دهد قبل از انجام یک قالب، تغییر درجه فولاد را آزمایش کنید. یک گرید 0.35 میلی متری که تلفات هسته کمتر را اندازه گیری می کند ممکن است هزینه اضافی به ازای هر کیلوگرم را توجیه کند یا نباشد، و یک آزمایش پشته ای به این سوال در یک هفته به جای یک چهارم پاسخ می دهد.
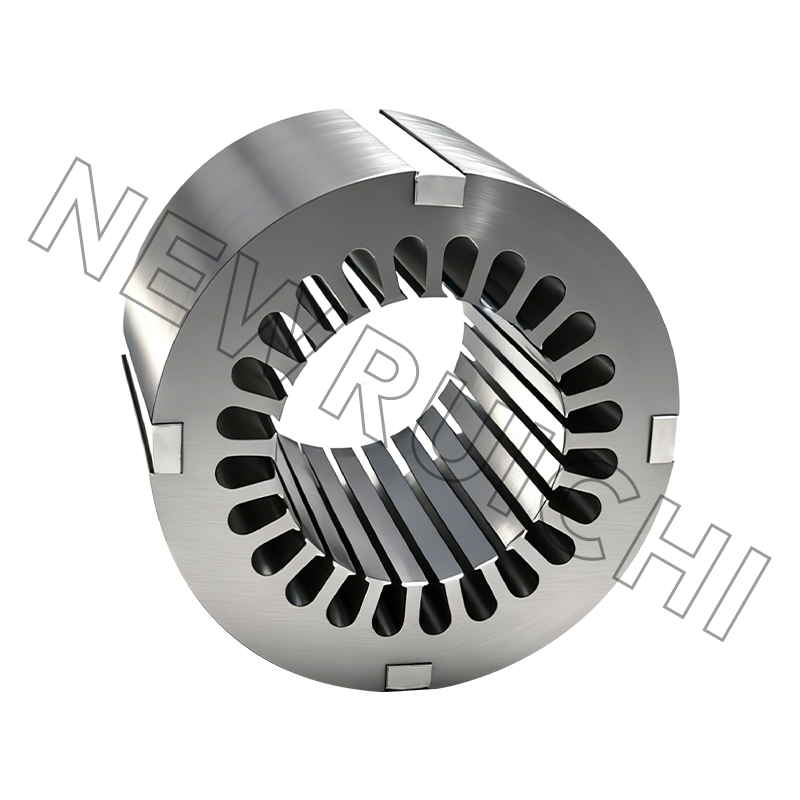
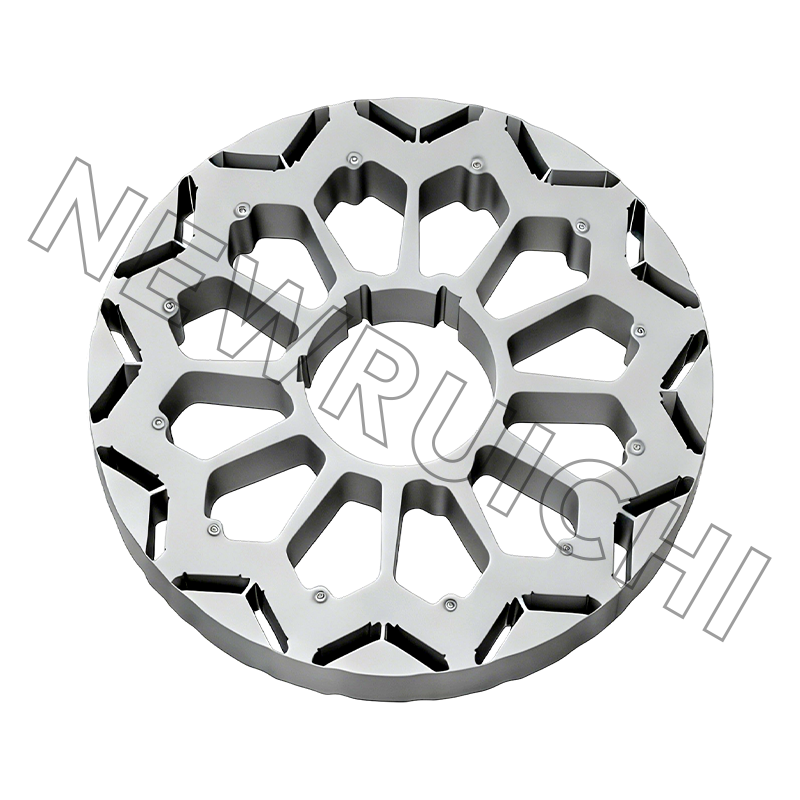
 نمونه های لمینیت استاتور و روتور برش لیزری نمونههای لمینیت برش لیزری سفارشی از بررسیهای اولیه طراحی موتور و آزمایشهای درجه فولاد قبل از تعهد قالب و تولید حجم پشتیبانی میکنند. مشاهده محصول →
گذشته از مرحله نمونه، مسیر لمینیت و ساخت هسته - برش فولاد، مهر زنی یا برش لیزری، بازپخت در جایی که مشخص شده است، انباشته شدن توسط قفل، چسب یا جوش و بازرسی نهایی - جایی است که تاریخ تحویل به دست می آید یا از دست می رود. ارزش آن را دارد که یک بار قبل از اولین سفارش خرید با تامین کننده این جریان را طی کنید، نه بعد از آن.
نکات نگهداری و انطباق
- برس ها را با نصف عمر سایش مورد انتظار بررسی کنید، نه در صورت خرابی.
- یک فیلم کموتاتور یکنواخت شکلاتی رنگ سالم است. فیلم لکه دار به آلودگی یا درجه اشتباه برس اشاره دارد.
- فشار فنر را در مشخصات نگه دارید. فشار کم کموتاتور را لعاب می دهد، فشار بالا به سرعت برس ها را می پوشاند.
- با یک حلال سازگار با عایق سیم پیچ تمیز کنید. گرد و غبار کربن هدایت می کند.
- هسته های روی هم را خشک و بسته بندی کنید، زیرا زنگ بین لایه ای دقیقاً مانند یک اتصال الکتریکی عمل می کند.
از طرف انطباق، هستههای موتور برای برنامههای خودرو معمولاً درون یک سیستم کیفیت IATF 16949، هستههای صنعتی عمومی تحت استاندارد ISO 9001، و قابها و پایههای جوشی تحت استاندارد ISO 3834، با مدیریت زیستمحیطی مطابق با ISO 14001 قرار دارند.
هیچ کدام از اینها آرمیچر را پیچیده نمی کند. آن را خاص می کند: درجه فولاد، ساخت پشته، محدودیت سوراخ، خروجی کموتاتور. این چهار نفر را حل کنید و مشکل جرقه زدن 4500 ساعت یک معما نیست.
آدرس ایمیل شما منتشر نخواهد شد. فیلدهای الزامی با * علامت گذاری شده اند
 Email: [email protected]
[email protected]
[email protected]
 تلفن/تلفن:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
حق چاپ © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
تولید کنندگان هسته های استاتور و روتور
